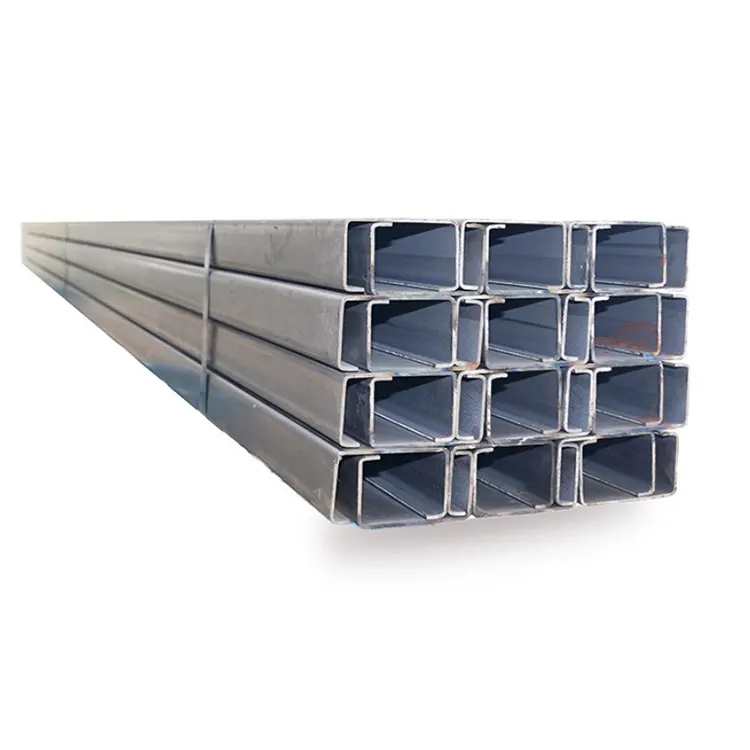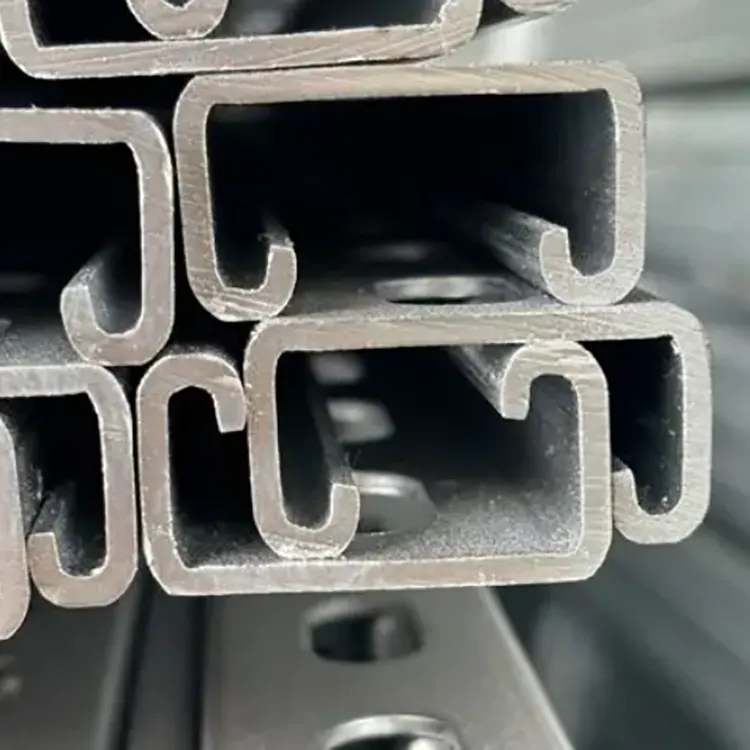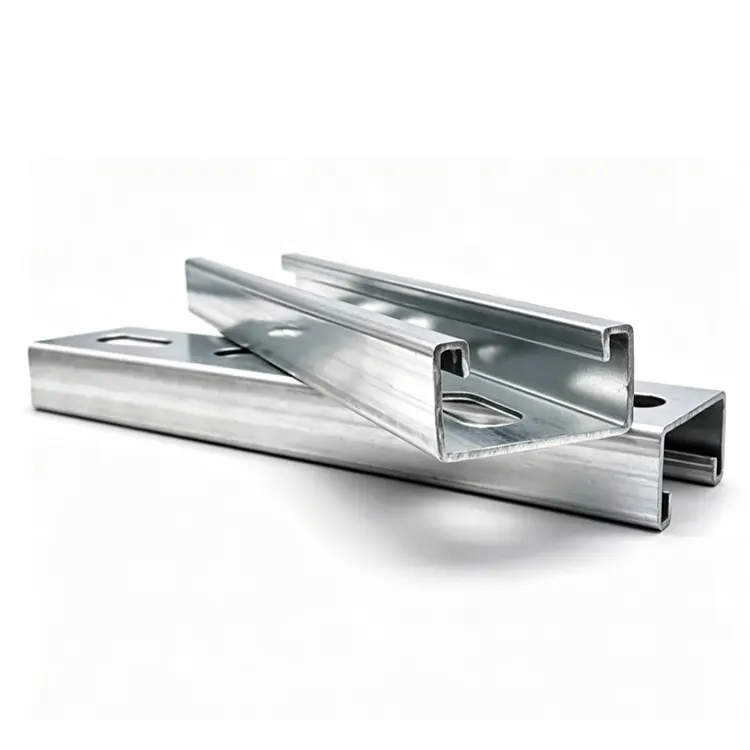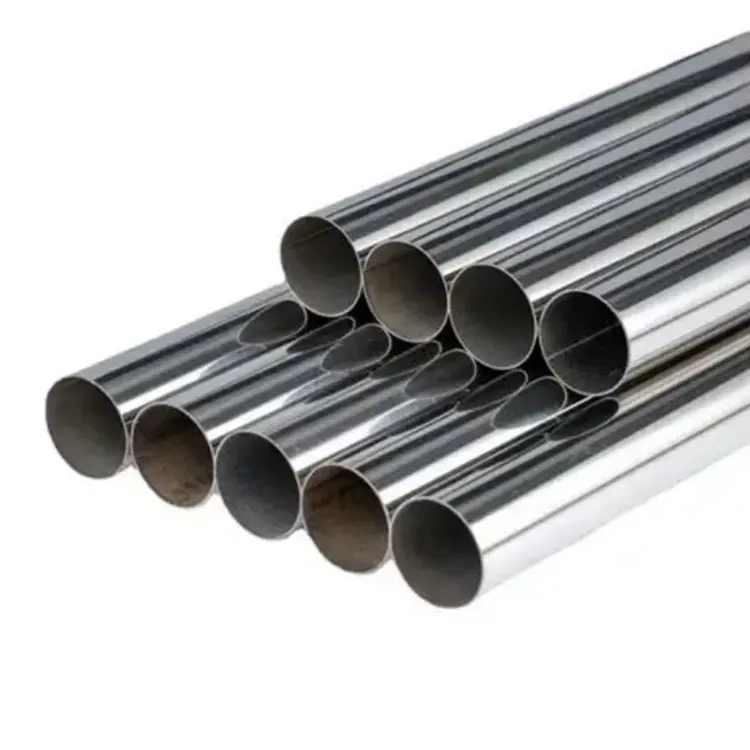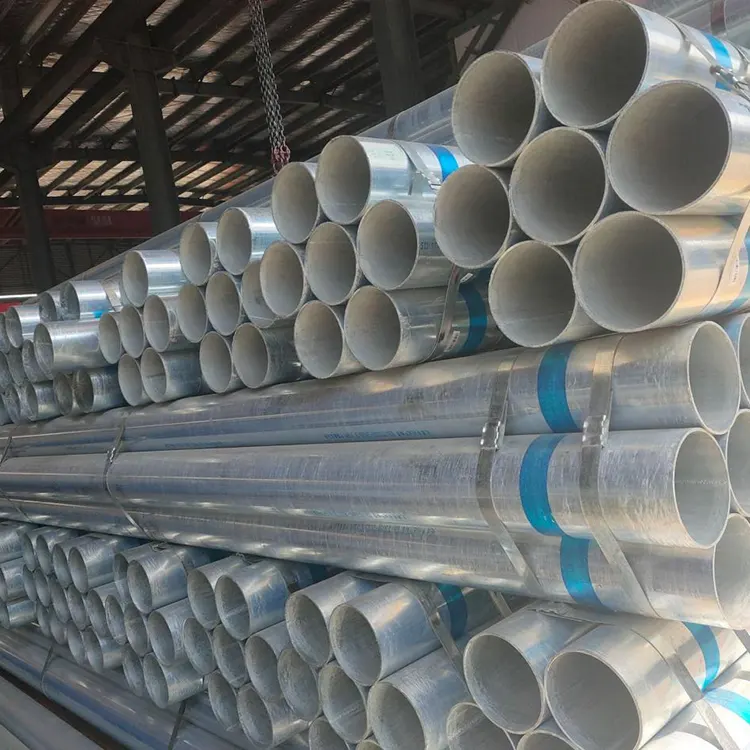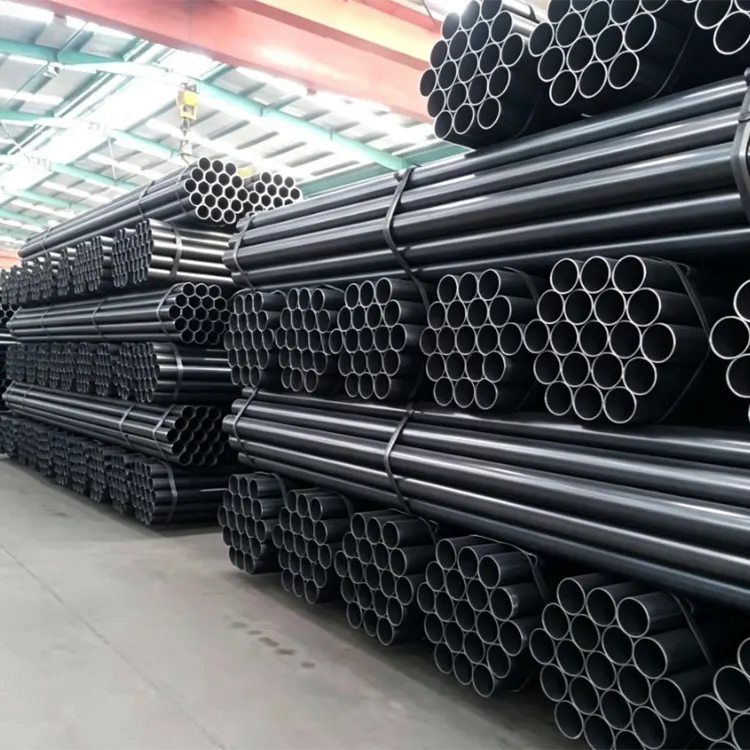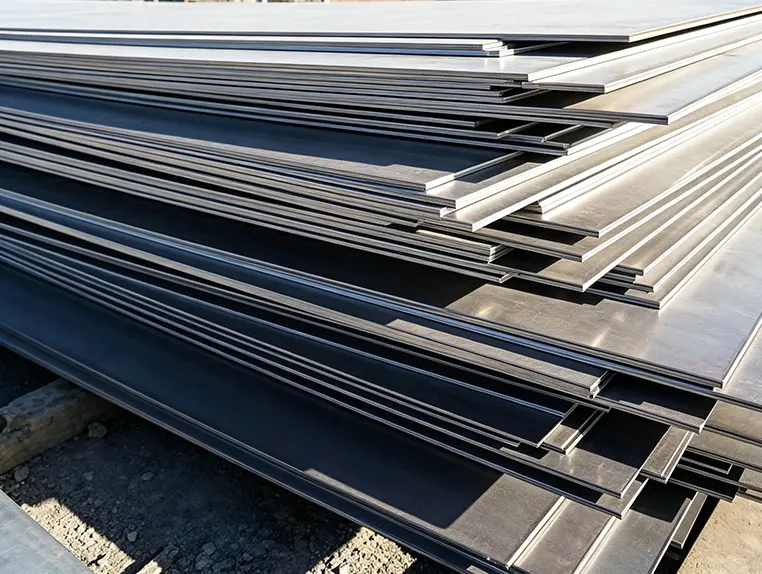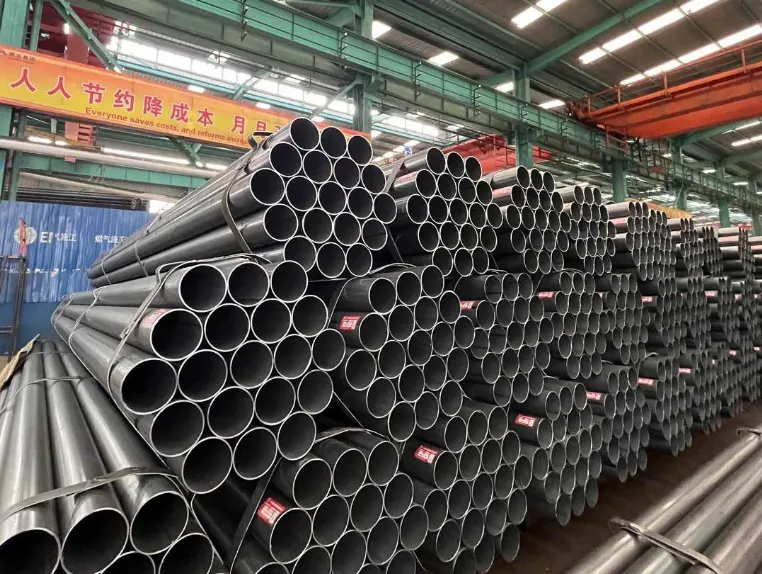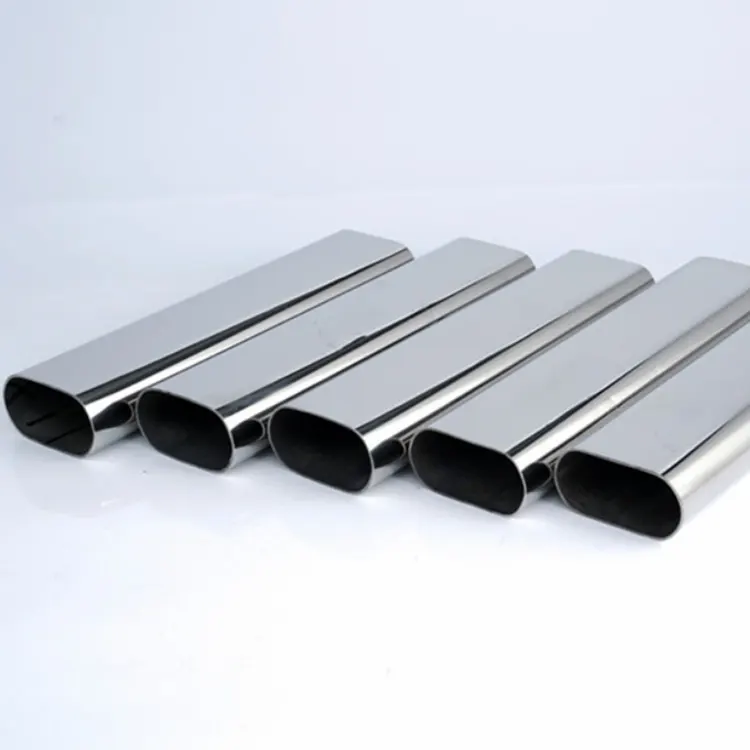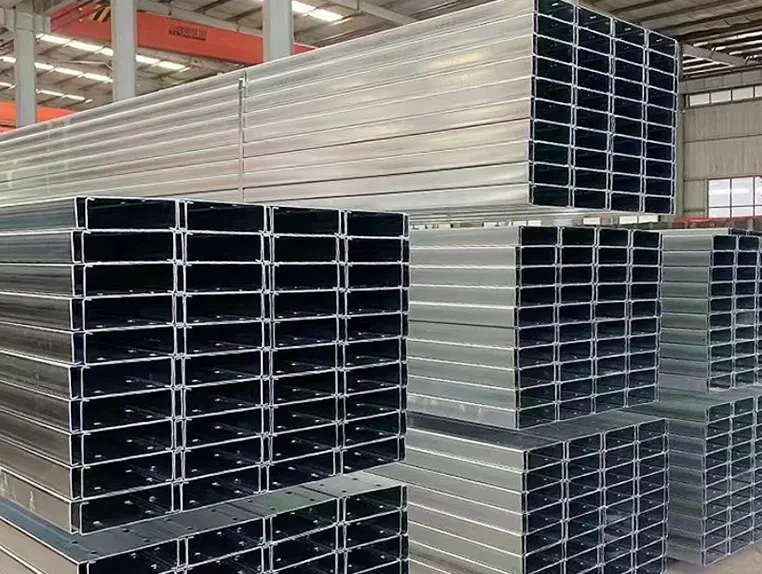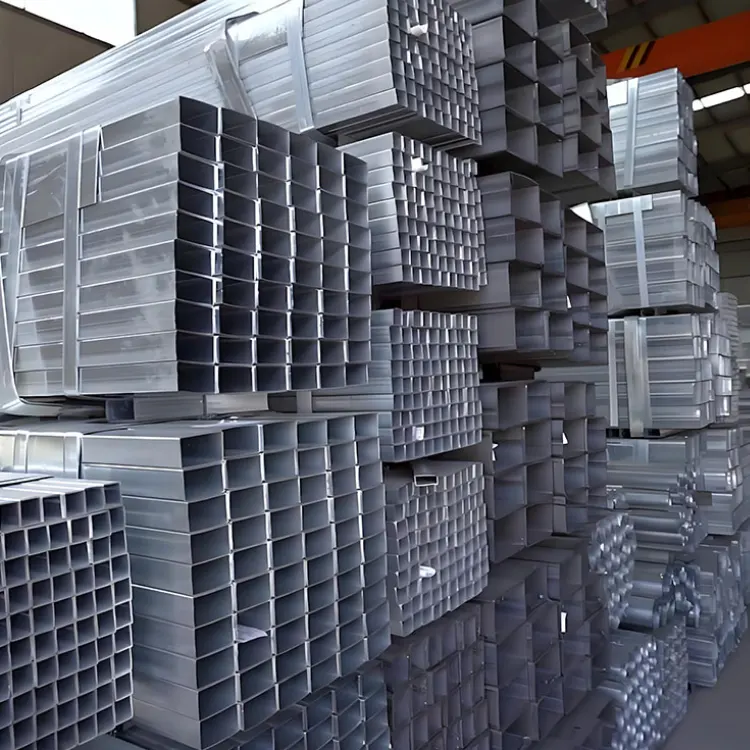
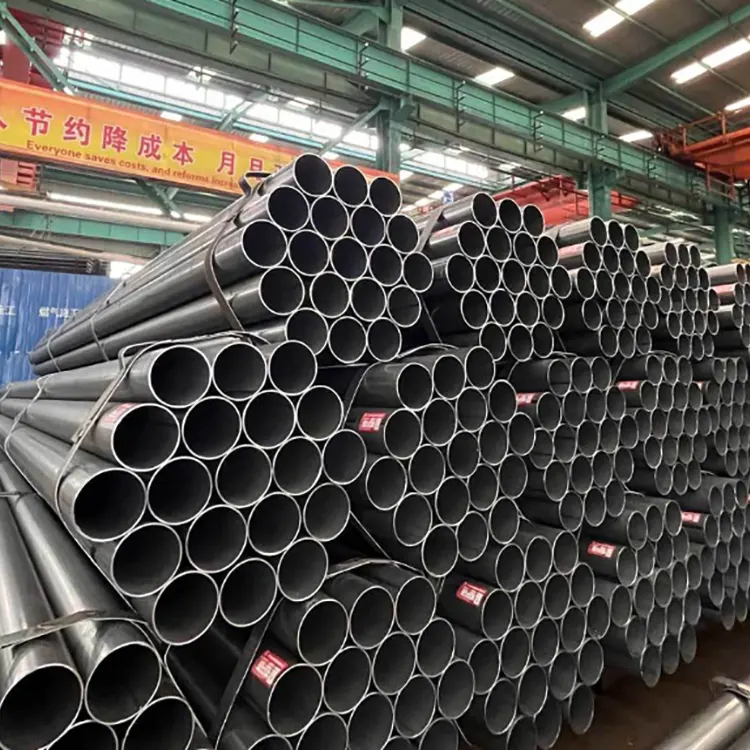
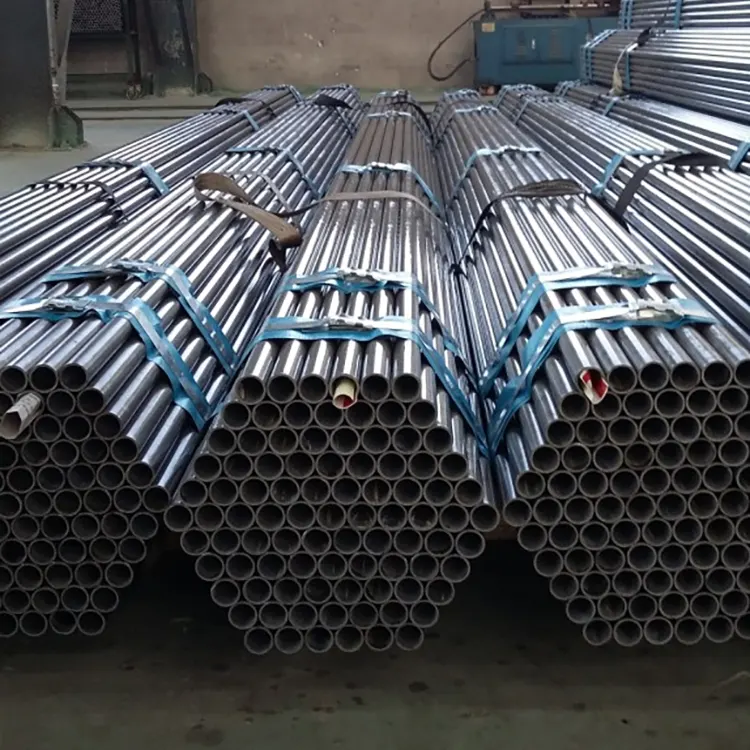
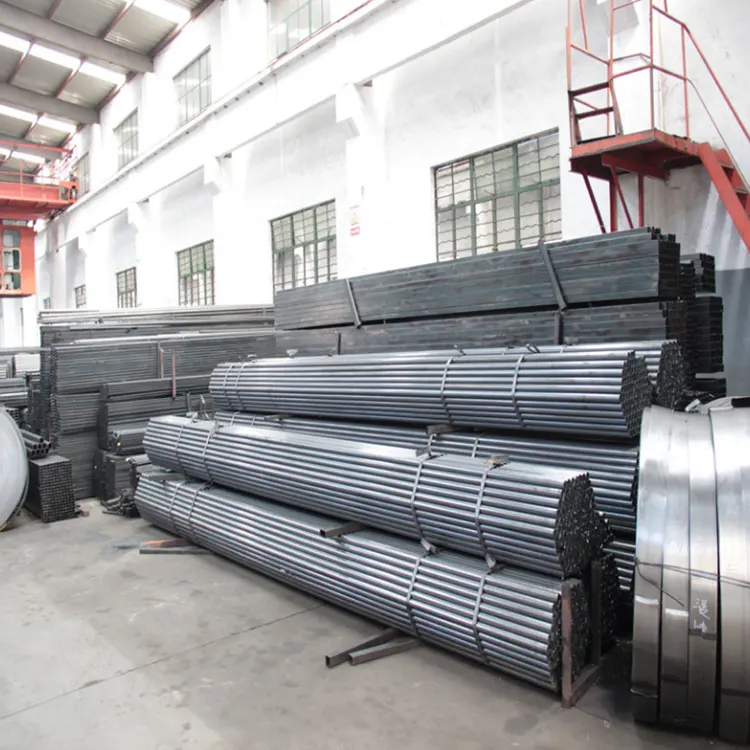
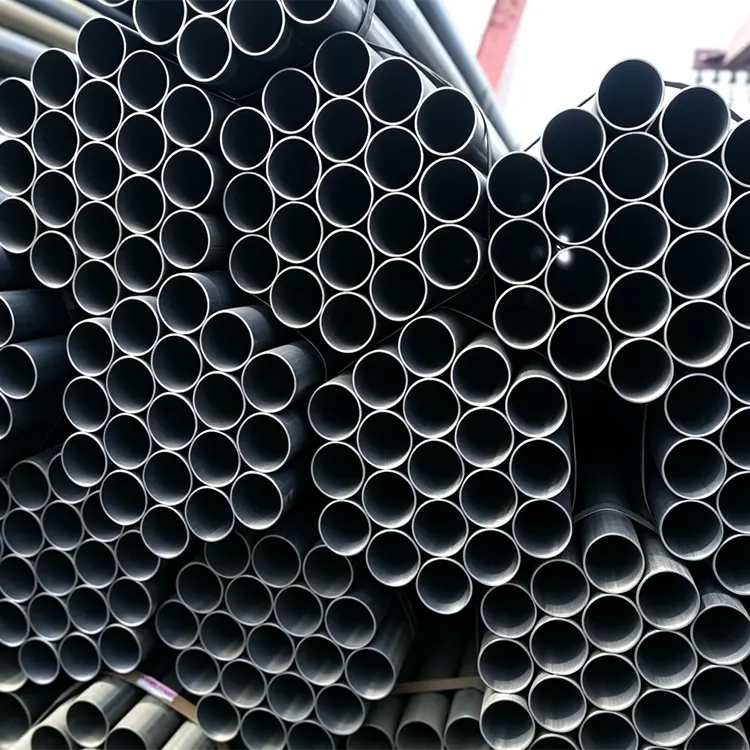
När Xinlida Factory tillverkar detta svetsade stålrör använder det högkvalitativa varmvalsade stålband som basmaterial och formar det genom en automatiserad högfrekvent motståndssvetsprocess. Stålremsorna är tätt sammanfogade, formningsrundheten är standard, rörkroppen har hög rakhet och hela röret är fritt från defekter, utbuktningar eller felinriktning. Svetsprocessen är koncentrerad i värme, formningshastigheten är snabb, det värmepåverkade området är minimalt och det finns inga vanliga processproblem såsom grov kornbildning eller svetssprickor. Rörmaterialets totala seghet och formbarhet är enhetlig och stabil, vilket gör det mycket lämpligt för efterföljande sekundär bearbetning såsom bockning, skärning, borrning, gängning och fasning.
Det färdiga rörets inner- och ytterväggar är släta och plana, utan ansamling av oxidskal eller bucklor och grader. Innerdiametern överensstämmer med standarden. Installationen av rördelar, flänsar och skarvar har bättre tätningsprestanda, vilket effektivt undviker läckagerisker under vattenöverföring och ventilationsprocesser. Produktens mekaniska egenskaper är enhetliga, med stabil motståndskraft mot tryck, böjning och deformation. Under normala belastningar, vindtryck och marksättningsförhållanden är det mindre troligt att strukturen deformeras, vilket gör den lämplig för storskaliga standardiserade byggprojekt.
Det kan klassificeras i två huvudkategorier baserat på användningsmiljön: svartfärgade originalfärgssvetsade rör och efterbehandlingsgalvaniserade svetsade rör. De ursprungliga färgsvetsade rören är lämpliga för torra inomhuskonstruktioner, tillfälliga bygganläggningar, utrustningsställ och invändiga stålkonstruktioner; de galvaniserat behandlade svetsade rören har genomgått ytkorrosionsförstärkning, är resistenta mot oxidation och vattenångerosion och kan användas under lång tid i utomhusscenarier som utomhus, fuktiga och ventilerade områden, vilket avsevärt minskar frekvensen av senare underhåll och renovering.
Svetsade stålrör är lämpliga för produktion av flera specifikationer och material med gradientegenskaper. Den täcker allt från lätta dekorativa rör till medelstora och tunga tekniska rör, och täcker ett brett spektrum av allmänna scenarier som anläggningsteknik, utrustningstillverkning, trädgårdsräcken, hjälpmaterial för stålkonstruktioner, rörledningslayout och tillfälligt tekniskt stöd. Jämfört med andra stålrör har högfrekventa svetsade rör stark produktionsstabilitet, små specifikationstoleranser och flexibel leverans. De är det föredragna materialet för att minska kostnaderna och öka effektiviteten vid teknisk upphandling och för standardiserad konstruktion.
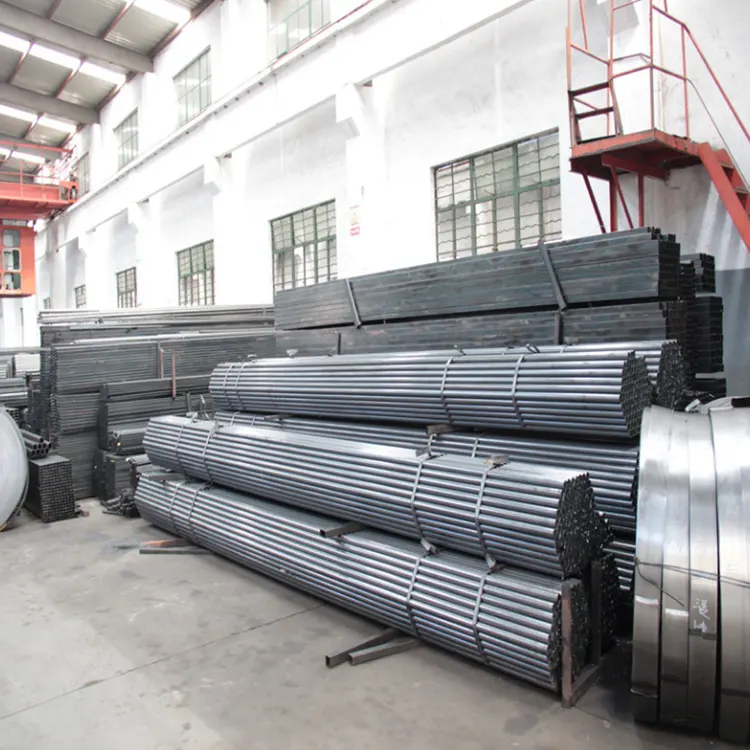
Högfrekvent svetsat rör med rak söm
1. Förbehandling av råmaterial: avlindning av stålspiral, tillplattning, inriktning, lagring av strömslingor
2. Formning och rullning av rör: stålband rullas till ett cirkulärt rörämne genom valsning
3. Högfrekvent svetsning: formning av kantsmälta, avlägsnande av svetssporrar
4. Kylning och formning: vattenkylning för kylning, dimensionering, riktningskorrigering av röret
5. Online detektering av fel: detektering av svetshåligheter, sprickor, etc. defekter
6. Kapa till standardlängd: använd en flygande såg för att skära till standardlängden
7. Bearbetning av färdig produkt: fasning, vattentryckstest, kvalitetskontrollmärkning, förpackning
1. Bred stålremsa avlindning och tillplattande, lutande spiralrullning av rörämnet
2. Bågsvetsning av både inre och yttre skikt
3. Feldetektering, bearbetning av rörändens spår, vattentryckstest
DN nominell diameter + ytterdiameter + vanlig väggtjocklek 1. DN15 (4 tum): Φ21,3, väggtjocklek 2,5/2,75/2,8 mm 2. DN20 (6 tum): Φ26,9, väggtjocklek 2,5/2,75/2,8 mm 3, 3 tum DN25, (1,3 tum tjocklek): 2,75/3,0/3,2 mm 4. DN32 (1,2 tum): Φ42,4, väggtjocklek 2,8/3,2/3,5 mm 5. DN40 (1,5 tum): Φ48,3, väggtjocklek 3,0/3,2/3,5 mm (2,0 tum tjocklek): 30, Φ väggtjocklek 6,0 tum 3,0/3,2/3,5 mm 7. DN65 (2.5 tum): Φ76.1, väggtjocklek 3.2/3.5/4.0 mm 8. DN80 (3 tum): Φ88.9, väggtjocklek 3.5/4.0/4.5 mm 9. DN1000: 3.4 väggtjocklek 3,75/4,0/4,5 mm 10. DN150 (6 tum): Φ168,3, väggtjocklek 4,0/4,5/5,0 mm 11. DN200 (8 tum): Φ219,1, väggtjocklek 4,5/5,0/6,0 mm som standard längd på 2 meter: 1 meter som standard längd på 2 meter
Gemensam ytterdiameter + vanlig väggtjocklek 1. Φ26.8, Φ33.5: 2.0–3.0mm (möbler, ledningar) 2. Φ48 (speciellt för byggnadsställningar): 2.75/3.0/3.2/3.5mm 3. Φ60, Φ89:.s.en house kolumner) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (stöd av stålkonstruktioner) 5. Φ219–Φ630: 4–10 mm (stora pålfundament, stålkonstruktioner)
1. Huvud yttre diameter: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Vanlig väggtjocklek: 4–14 mm, vanligen används inom teknik 6/8/10/12 mm
3. Längd: 6m, 12m, standard för 3PE anti-korrosionsbeläggning med stor diameter
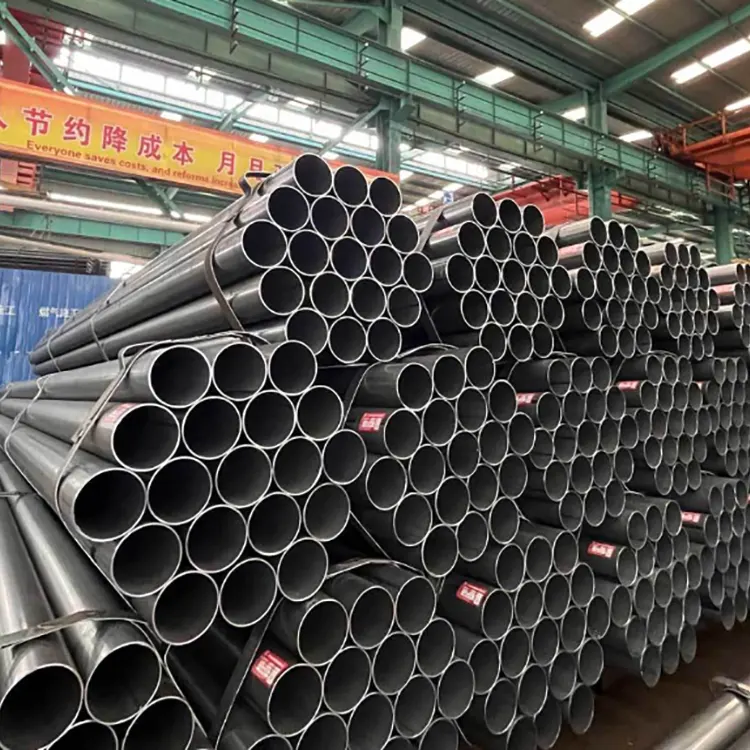
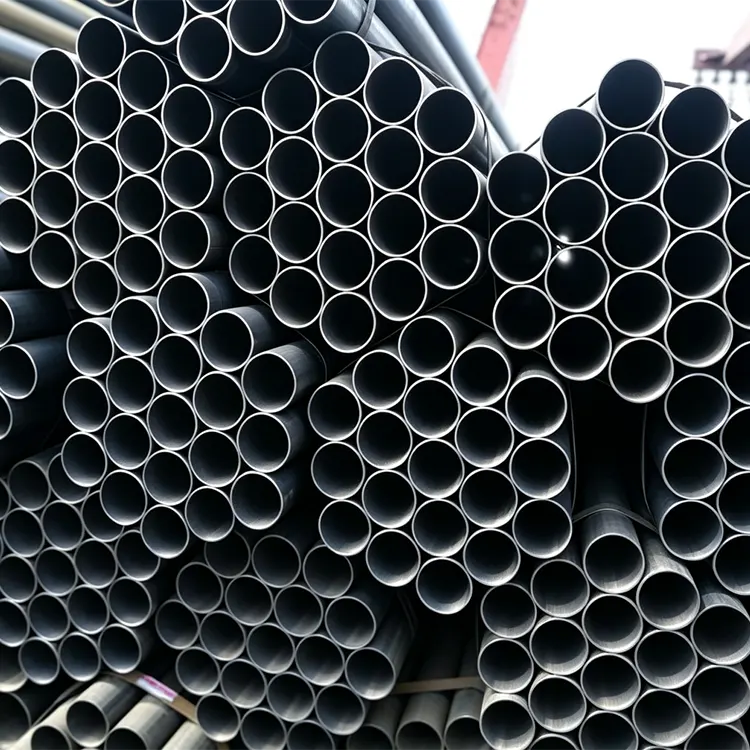
1. Verifiera materialspecifikationerna för inkommande stålband, utför inspektioner av tjocklek och mekaniska egenskaper, och eliminera skeva, skiktade och rostiga defekta material;
2. Genomför feldetektering på stumsvetsning av stålband för att förhindra potentiella faror orsakade av svetsfogar i de färdiga produkterna.
1. Kalibrera formningsvalsar regelbundet för att kontrollera inriktningen av stålbanden och förhindra felinriktning, överlappning och ojämna mellanrum mellan rörämnena;
2. Övervaka den formande bågen för att undvika rynkor, utbuktningar och överdriven elliptiskhet.
1. Upprätthåll en stabil högfrekvensström, strängsprutningsvalstryck och svetshastighet för att säkerställa full svetssmältning, utan hålrum, slagginneslutning eller kallsvetsning;
2. Standardisera skrapningsprocessen för inre och yttre svetssträngar, säkerställ inga repor på basmaterialet och inga kvarvarande svetssporrar;
3. Kontrollera strikt svetstråden och flussmedlet för spiralrör, övervaka inträngningsdjupet och säkerställ fullständiga inre och yttre svetsgenomgångar utan lufthål eller sprickor.
1. Kalibrera kalibreringsenheten regelbundet för att kontrollera ytterdiametern och väggtjocklekstoleranserna;
2. Utför rätning online för att eliminera rörböjning och vridning, vilket säkerställer att rätheten följs;
3. Kalibrera flygsågen regelbundet för att säkerställa att standardavvikelsen för den fasta längden ligger inom intervallet.
1. Utrusta hela linjen med virvelströms-/ultraljudsdetektering, utför realtidsdetektering av svetssprickor, ofullständig sammansmältning och porer, och markera automatiskt de icke-överensstämmande sektionerna;
2. Kalibrera regelbundet feldetekteringsutrustningen för att undvika missade upptäckter och felbedömningar.
1. Genomför vattentryckstester på varje rör för vätskeanvändning, bibehåll standardtrycket och kontrollera efter läckor eller svetssprickor;
2. Öka varaktigheten för det statiska vattentrycket för högtrycksrörledningar och följ strikt testspecifikationerna för spiralrör med stor diameter.
1. Bearbeta plana huvuden och avfasningar enhetligt och säkerställ inga grader, skåror eller deformationer vid rörändarna;
2. Genomför en omfattande manuell inspektion av ytan: sortera ut och isolera repor, rost, fördjupningar och svetssträngsdefekter.
1. Kontrollera strikt syratvättningen, zinktemperaturen och beläggningens tjocklek i galvaniserings-/korrosionsskyddsprocessen, säkerställ att ingen missad beläggning, avskalning;
2. Ta prover från de färdiga produkterna för drag-, kompressions- och böjningsmekaniska tester och kontrollera materialegenskaperna igen;
3. Märk tydligt etiketterna, klassificera och packa, behåll kvalitetskontrollprotokoll och uppnå produktspårbarhet.
1. Inspektera, kalibrera och underhåll regelbundet formvalsar, svetsmaskiner och feldetekteringsinstrument;
2. Operatörer innehar certifikat och genomför regelbundna processparameterinspektioner, stoppar maskinen omedelbart och justerar när avvikelser uppstår.
Adress
S213 Jinghai District, Tianjin City, Kina
Tel