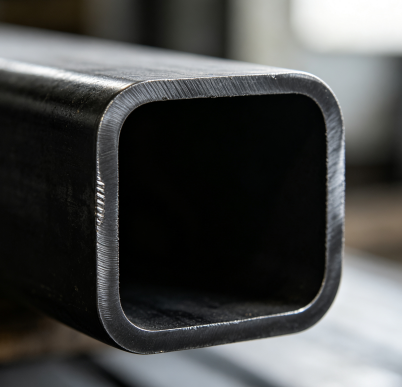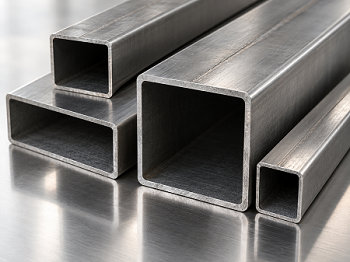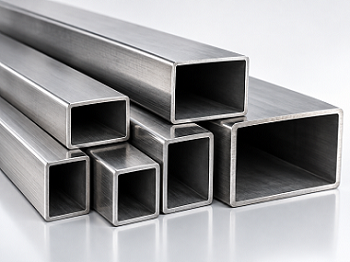
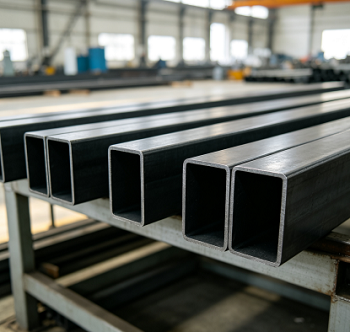
Kalldragning är den långsammaste metoden för att producera fyrkantsrör, men det är ofta det enda sättet att säkerställa att maskinister inte behöver skära nytt material. Processen med kalldragna fyrkantiga och rektangulära rör börjar med ett runt rörämne – antingen varmvalsad sömlös eller högfrekvenssvetsad (HFW). Materialval är första prioritet, eftersom antalet dragningspass beror på stålets duktilitet – specifikt hur mycket det kan sträckas innan det spricker.
Rörämnet glödgas först. Kalldragning orsakar arbetshärdning; Börja med ett mjukt, stressfritt ämne säkerställer att tvärsnittet kan dras ner över flera pass utan att hörnen spricker.
Kvarnskal avlägsnas via syrabetning, följt av applicering av fosfat- och tvålbaserade smörjmedelsfilmer. Utan dessa lager skulle friktionen mellan stålet och formen slita sönder ytan och påskynda slitaget på formen.
Änden av kalldragna fyrkantiga och rektangulära rör sänks (minskas i diameter) för att passa genom formen. Den dras sedan genom en kvadratisk eller rektangulär form som innehåller en invändig dorn - en kritisk komponent som förhindrar att rörväggarna kollapsar och att det inre hålet inte hamnar i mitten.
Varje pass reducerar typiskt tvärsnittsarean med 10 % till 20 %; överskridande av denna gräns riskerar att spricka hörnen. Mellanglödgning krävs för att återställa plasticiteten, vilket förklarar varför snäva toleransprofiler ofta kräver två till fyra dragningspass och en produktionscykel som sträcker sig över flera veckor.
Det färdiga röret genomgår rätning med flera valsar, bearbetning i längdskuren och ändgradning. Om dragning är det sista formningssteget, följer avspänningsglödgning. Slutligen mäts varje rör, oljas och buntas.
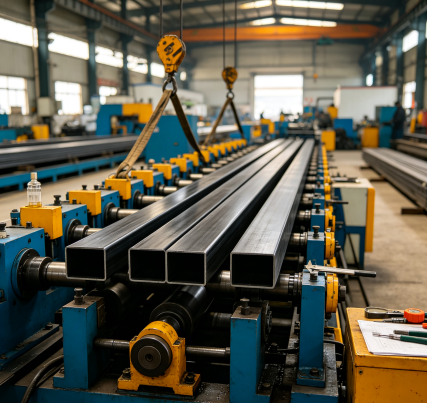
Om det helt enkelt ska skäras och svetsas till en ram räcker det vanligtvis med standardprecision – pengar spenderas bättre på väggtjocklek. Men om röret kräver bearbetning, fungerar som styryta eller måste passa ihop med en bearbetad plan yta, specificera högprecisionstoleranser.
"Hårddragen" erbjuder den högsta hållfastheten och lägsta kostnaden, eftersom det eliminerar det sista glödgningssteget. Glödgning återställer duktiliteten, vilket gör materialet lämpligt för bockning, tillplattning eller omfattande bearbetning. Normalisering ger en enhetlig mikrostruktur, idealisk för delar som svetsas först och utsätts för belastningar senare.
Många köpare använder standardstål 20# och ökar helt enkelt väggtjockleken. Att byta från 20# till 45# höjer sträckgränsen från 245 MPa till 335 MPa; detta möjliggör ofta en minskning av väggtjockleken, med viktbesparingarna som uppväger skillnaden i materialkostnad.
Radien för kalldragna fyrkantiga och rektangulära rör ökar med väggtjockleken – för väggtjocklekar (S) ≤ 6 mm kan hörnradien hållas inom 2,0S, medan den för 6–10 mm blir 2,5S. Om en liten hörnradie är obligatorisk måste väggtjockleken hållas inom ett tunnare område; om en radie som anges på ritningen inte är tekniskt genomförbar kommer vi att informera dig direkt.
Den dimension som avgör monteringsframgången – oavsett om det är det inre hålet, sidolängden eller diagonalen – bör vara den vi kontrollerar mest strikt; markera det på ritningen när du skickar det till oss.
Gantry tvärbalkar, linjära styrfästen, robotbaser och arbetsbänksramar använder vanligtvis storlekar från 50×50 till 120×120 mm, med material som vanligtvis är 20# eller Q345. Rakhet och sidolängdstoleranser avgör direkt om styrskenorna förblir parallella efter installationen; följaktligen kräver dessa beställningar vanligtvis högprecisionsspecifikationer.
Dragstångsdistanser, ventilblockstöd och kraftenhetsramar använder rörstorlekar 40×40 till 100×100 mm. Här är både det inre hålet och väggtjockleken funktionella dimensioner, så vi använder dorndragning snarare än ihålig sänkning (diameterminskning utan dorn).
Komponenter som rullaxlar, lameller, spännarmar och schaberbladshållare sträcker sig vanligtvis från 30×30 till 80×80 mm och använder ofta 45# stål, eftersom axeltappar måste bearbetas för att tåla kontinuerlig drift. Dessa delar är vanligtvis beställda i glödgat tillstånd; kunden utför bearbetningen och härdar dem sedan.
Sätesramar, takräcke, underramskomponenter och dragkrokar (storlekar 25×25 till 60×60 mm; material Q235 eller Q345). Nyckelfaktorer här är svetsbarhet och bibehållande av enhetlig väggtjocklek vid svetsade fästen.
Metallmöbler, medicinsk utrustning och träningsutrustning: Sjukhussängramar, justerbara säten, ramar för träningsutrustning och teleskophandtag (storlekar 20×20 till 50×50 mm; väggtjocklek 1,0 till 2,0 mm). Enhetlighet i väggtjockleken är avgörande här eftersom dessa delar vanligtvis är pulverlackerade; alla steg i väggtjockleken skulle synas genom beläggningen.
Räckesstolpar, ledstångsprofiler, ramar för gardinväggar och hisskorgar – med kalldragna fyrkantiga och rektangulära rör där hörnradien är en integrerad del av designen.
De flesta köpare jämför dessa tre alternativ. Rätt val beror på vilken specifik materialegenskap som är mest kritisk för din monterings prestanda.
| Egendom | Kalldragen (GB/T 3094-2012) | Kallformad / rullformad | Varmbehandlad ihålig sektion |
| Sidtolerans | +/-0,20 till +/-0,30 mm vid hög grad | Cirka +/-1 % av sidan | Cirka +/-1 % av sidan |
| Väggtolerans | +/-10 % S eller tätare vid hög halt | +/-10 % S typiskt | +/-10 % S typiskt |
| Hörnradie | Ställd av formen, 2,0 S vid tunn vägg | 2t till 3t från formningsrullarna | Större, mindre kontrollerad |
| Yta | Polerad, inlagd, slät | Kvarnfinish, lätta valsmärken | Skalad, grövre |
| Styrka | Upphöjt av kallt arbete genom väggen | Upphöjd endast i hörnen | As-rolled |
| Anpassat avsnitt | Behöver en dedikerad tärning | Behöver ett passbyte | Behöver ett nytt rullset |
| Ekonomiskt storleksintervall | Liten till medium, tunn till medium vägg | Medelstora till stora, långa lopp | Stor, strukturell |
| Enhetskostnad | Högsta | Lägst | Mitten |
Vår anläggning ligger i Daqiuzhuang, Tianjin, där rörblankning, betning, dragning, värmebehandling och galvanisering alla är tillgängliga inom några kilometer. Vi kan byta produktion till nya specifikationer på dagar snarare än veckor. Vi citerar även små beställningar – det finns ingen minsta orderkvantitet (MOQ) – och provorder följer samma produktionsprocess som massproduktion. Dokumentation följer med försändelsen; varje batch inkluderar ett materialcertifikat (som visar värmenummer, kemisk sammansättning och mekaniska egenskaper) samt våra egna mått- och ytkontrollregister. Om ett projekt kräver tredjepartsbesiktning, informera oss helt enkelt om standarderna och besiktningsbyrån när du bekräftar beställningen, så ordnar vi inspektionen enligt den provtagningsplan som krävs.
S: För utomhusapplikationer erbjuder vi varmförzinkning, standardförzinkning eller pulverlackering. Berätta för oss om driftsmiljön – såsom underjordiska, marina, gödselkontakt eller nedspolningsområden – så kommer vi att välja lämplig beläggning.
S: I enlighet med GB/T 3094-2012 kalldrager vi kvaliteterna 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) och Q345 (B, C, D, E). Leveransvillkor inkluderar hårt dragna, glödgade eller normaliserade.
S: Standardprecision är vanligtvis tillräcklig för delar som helt enkelt skärs till i längd och svetsas in i en ram. Ange hög precision om delarna kräver bearbetning, fungerar som styrytor eller är bultade till bearbetade plana ytor. Skillnaden är signifikant: för en sidolängd på 50 mm är den ±0,40 mm mot ±0,30 mm; för 100 mm är det ±1 % mot ±0,8 %. Inkludera betyget i din förfrågan så bekräftar vi det i beställningen.
S: Icke-standardiserade fyrkantsrör kräver specialiserade stansar, och kostnaden för dessa stansar måste täckas av beställningen; Därför kräver vi en rimlig ordervolym istället för att ange en fast minimibeställningskvantitet (MOQ).
S: Kalldragna fyrkantiga och rektangulära rör levereras i betat, fosfaterat och lätt oljat tillstånd, vilket är idealiskt för bearbetning och målning.
S: Dessa parametrar bestäms av formen och dornen, inte av maskinoperatören. Dornen stabiliserar det inre hålet – avgörande för jämn väggtjocklek – medan formens hörnprofil bestämmer radien. Mätningar tas vid varje pass, och färdiga produkter verifieras mot GB/T 3094-2012 standarder för sidolängd, väggtjocklek, sidokonkavitet/konvexitet, hörnradie och rakhet; rekord upprätthålls av värmenummer.
Adress
S213 Jinghai District, Tianjin City, Kina
Tel