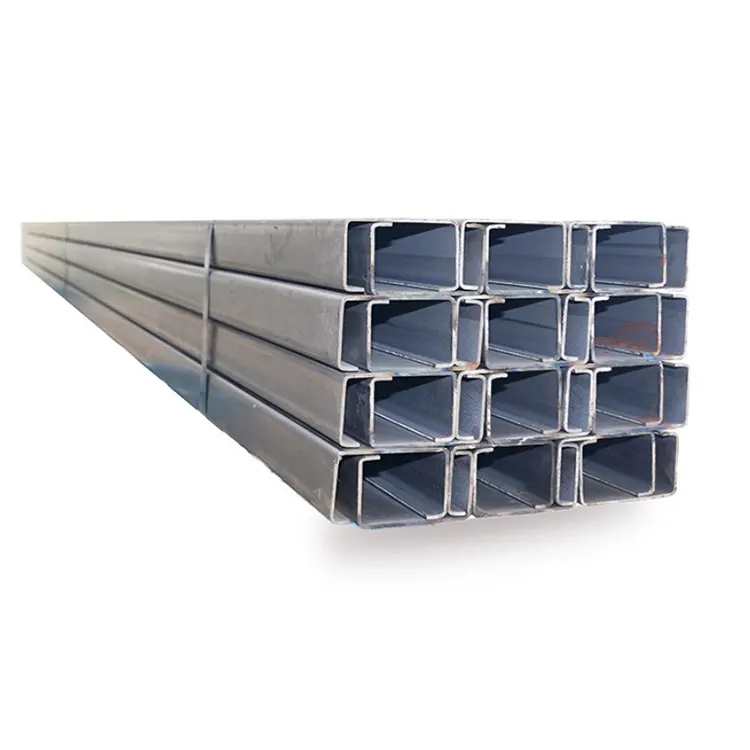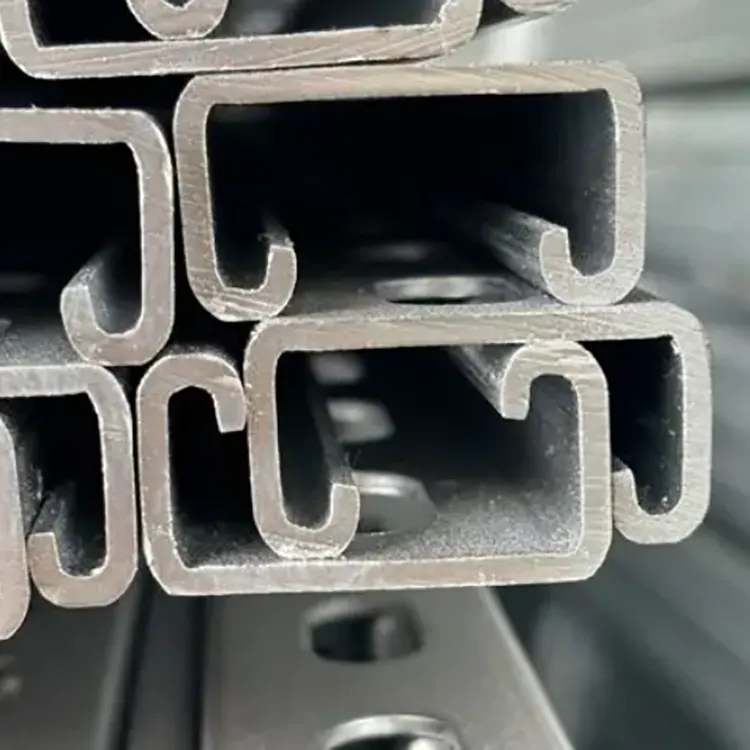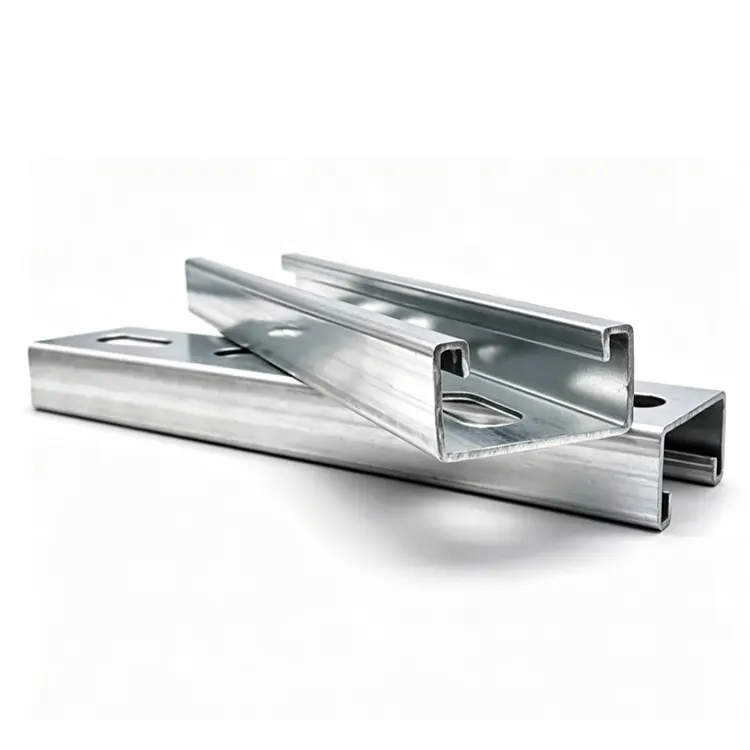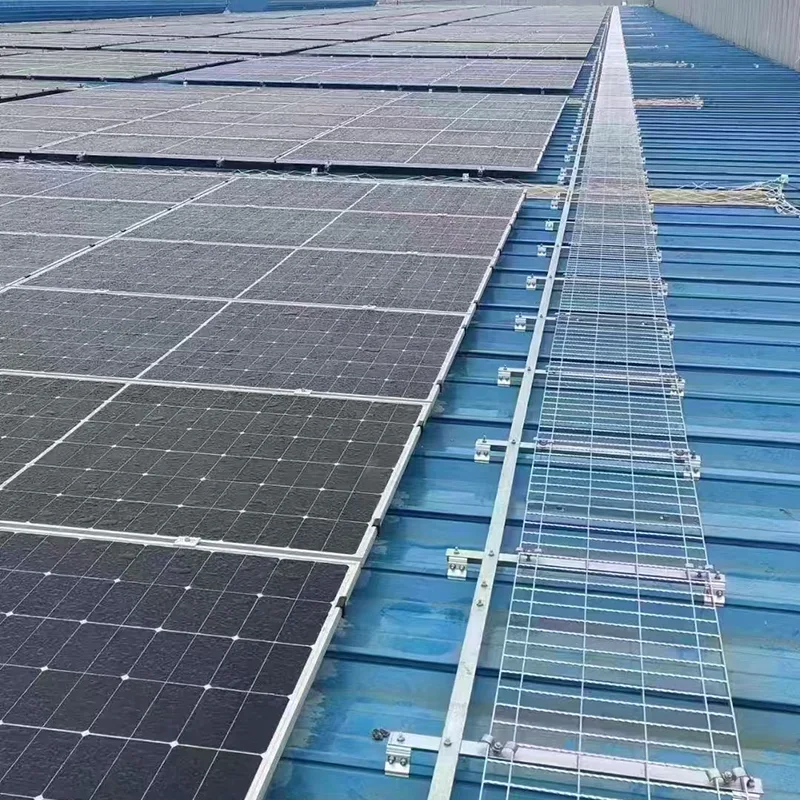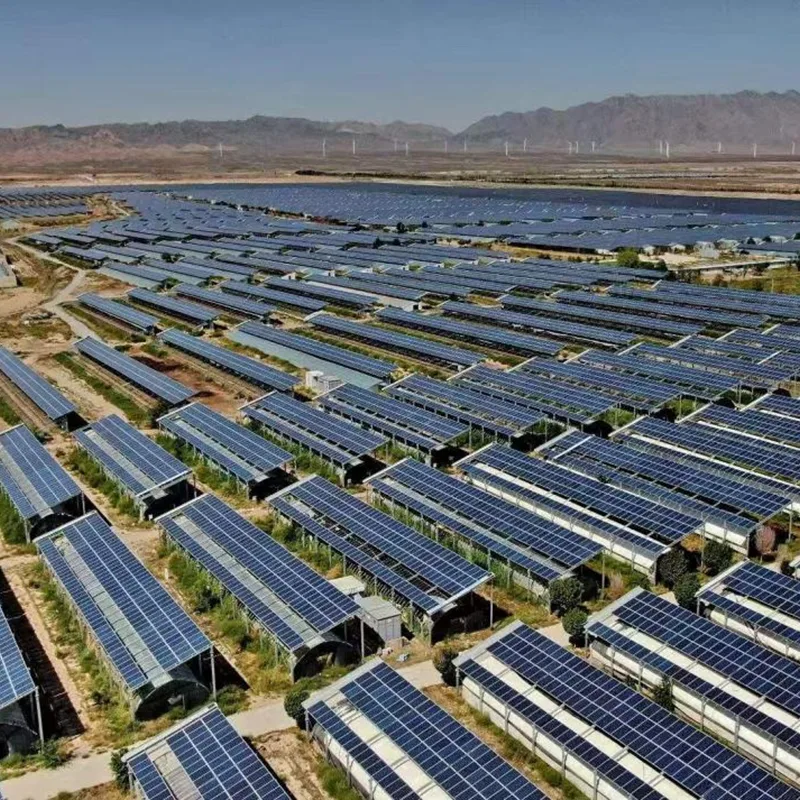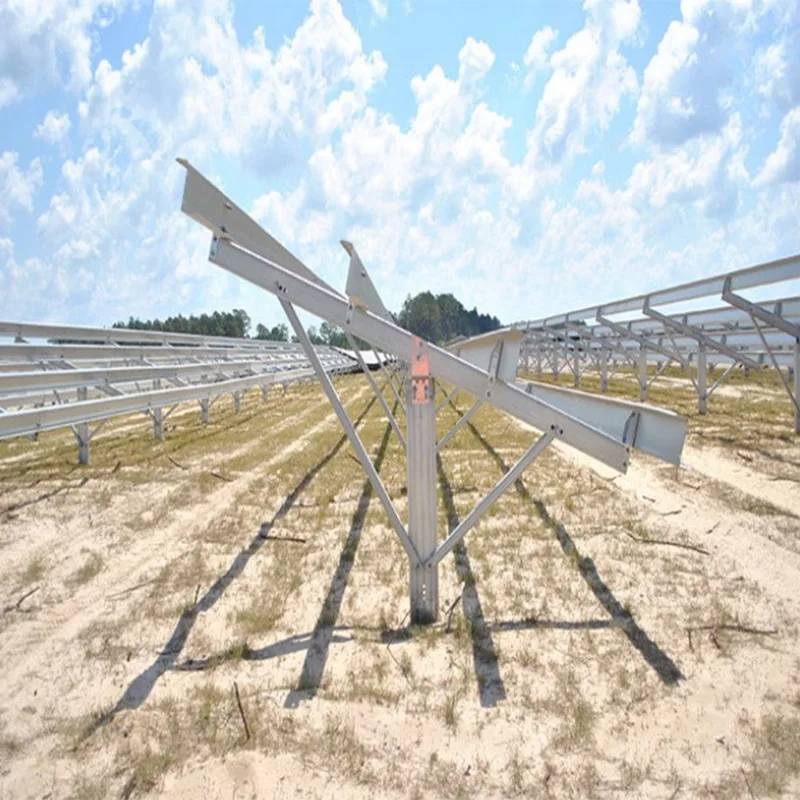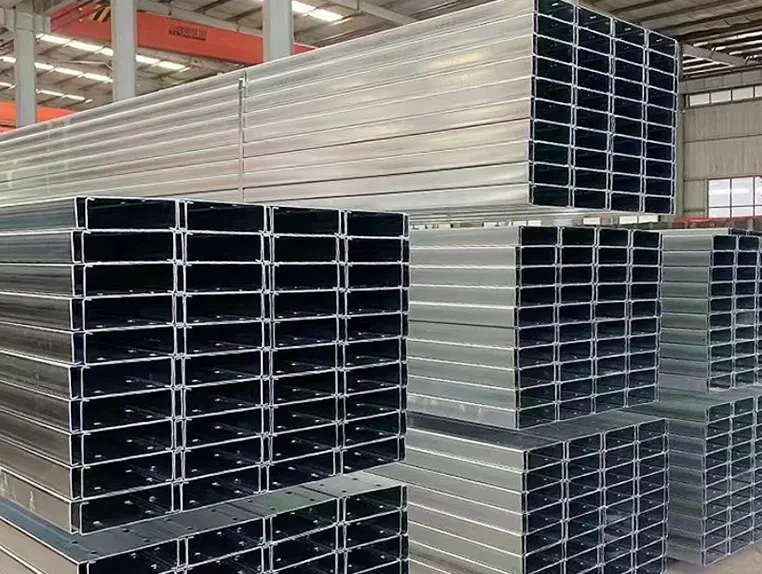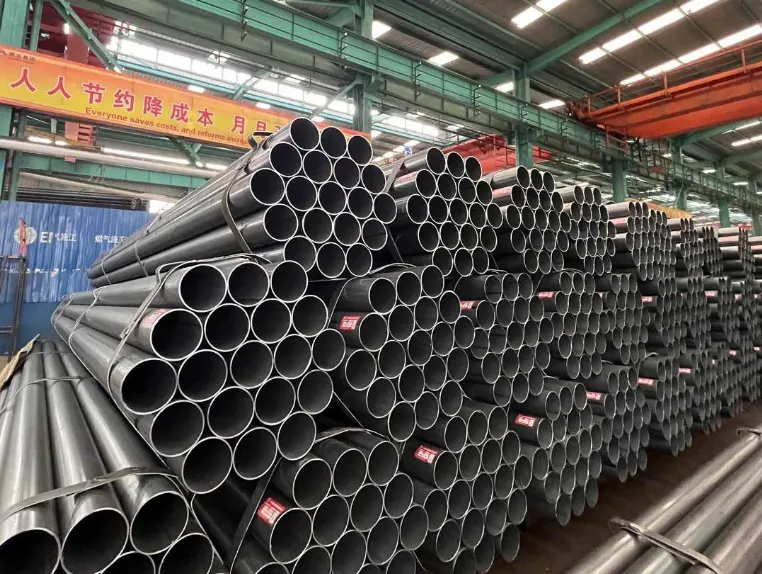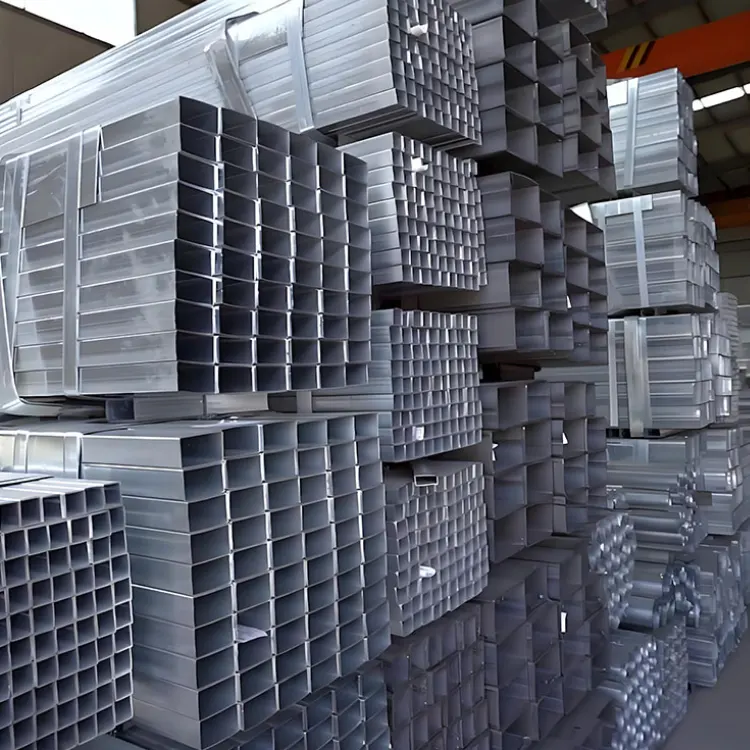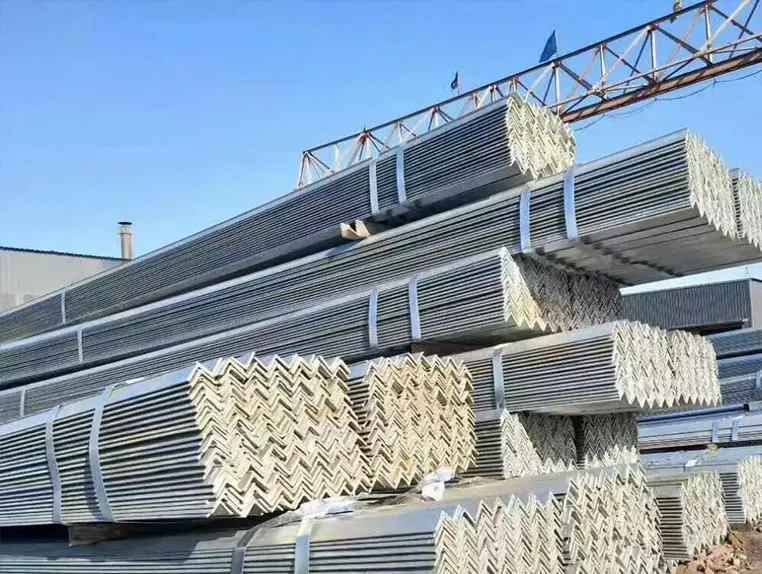
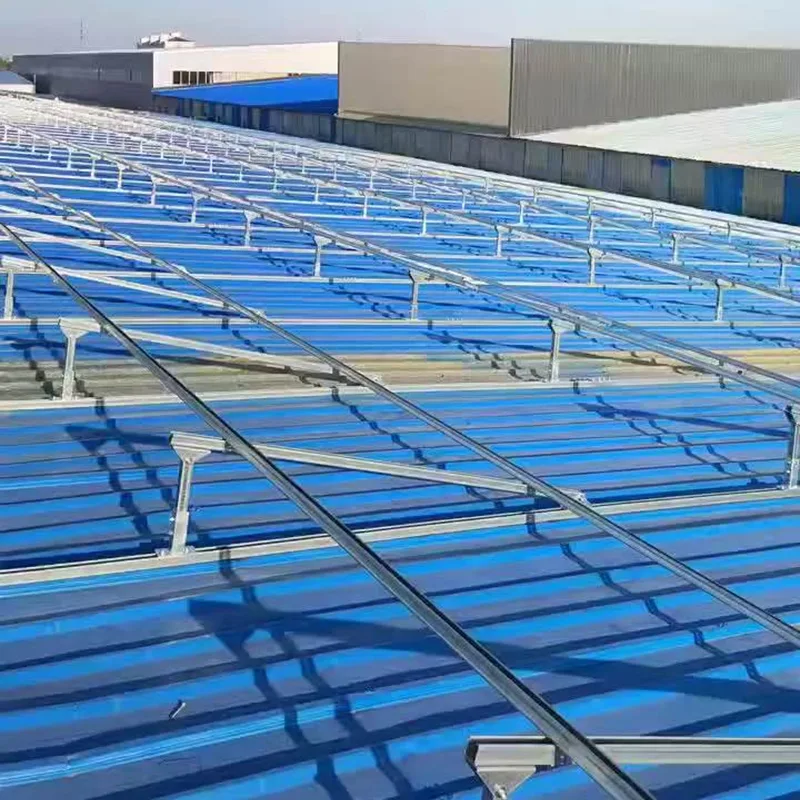
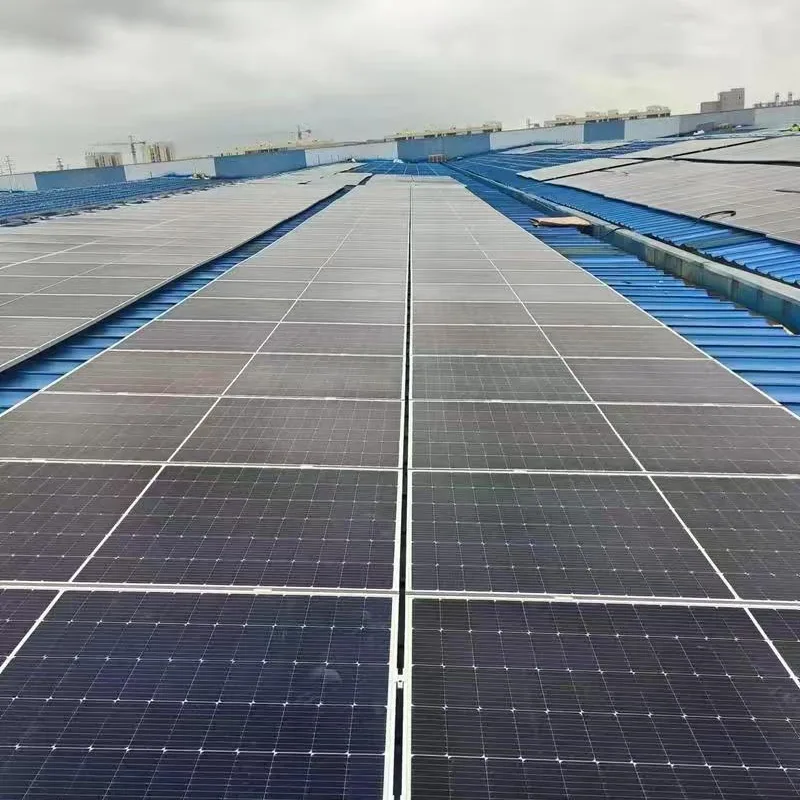
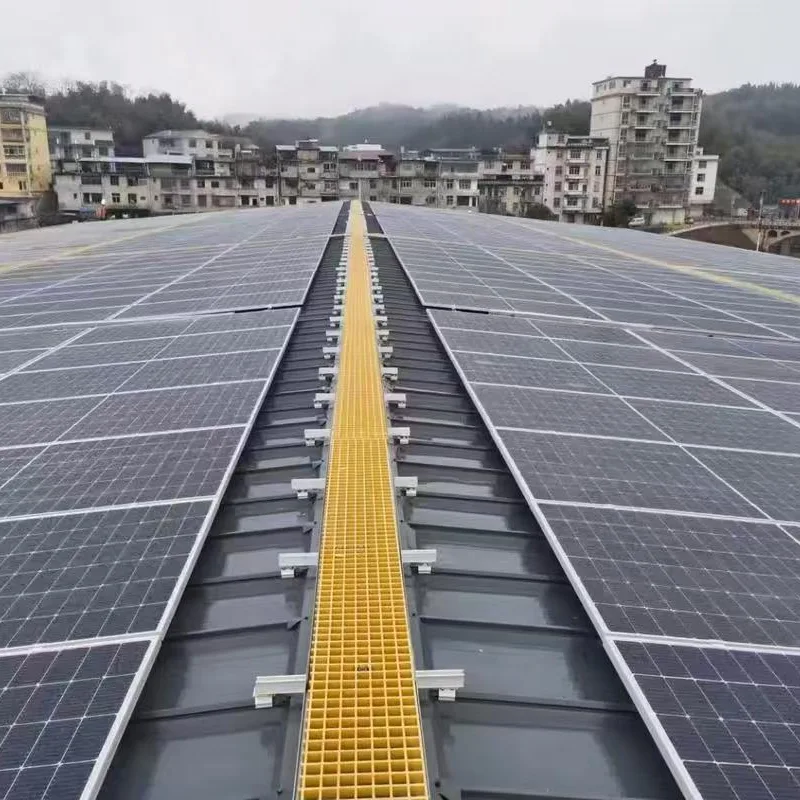
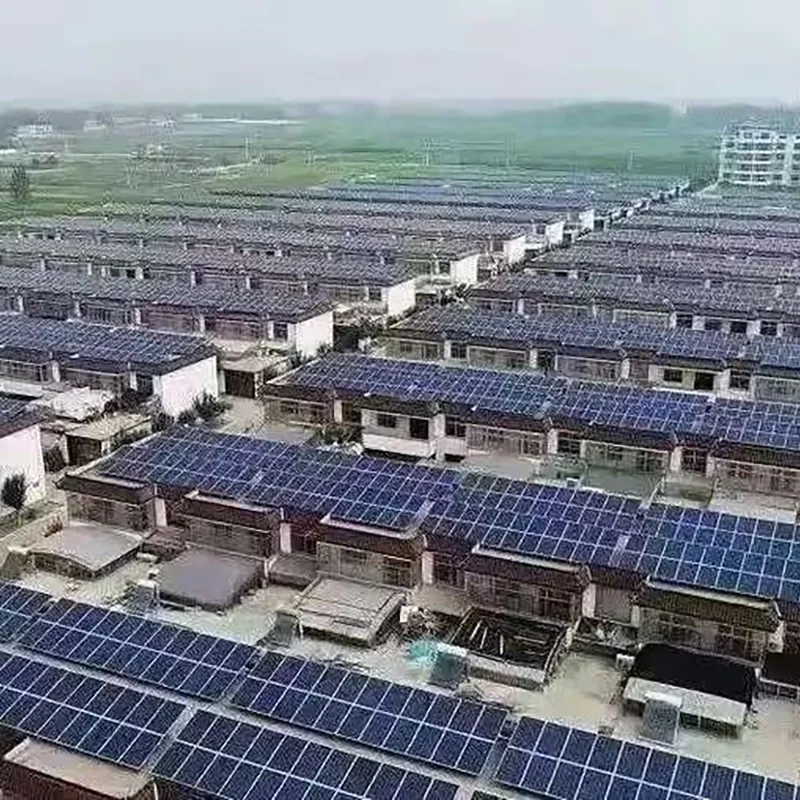
De varmförzinkade solarmonteringsfästena som tillhandahålls av Shixinda bearbetas med hjälp av högtemperatur varmförzinkningsprocessen. Zinkskiktets tjocklek är enhetlig och uppfyller standarderna, och korrosionsbeständigheten är utmärkt. Saltsprutbeständigheten är vida överlägsen den hos vanliga galvaniserade produkter. De kan anpassas till komplexa och svåra arbetsförhållanden som kustområden med hög luftfuktighet och salt-alkalimark. Fästena är ihopkopplade med 8,8-klass varmförzinkade fästelement, och den övergripande anti-korrosionsprestandan är enhetlig och strukturen är stabil och fast. Jämfört med aluminiumlegeringsfästen har Shixindas varmförzinkade solcellsfästen extremt hög kostnadsprestanda. Tonpriset är bara en tredjedel av aluminiumlegeringspriset, vilket möjliggör installation med stora spännvidder och minskar antalet kolonner. Produkten är bekväm att installera och har stark hållbarhet, vilket avsevärt minskar konstruktions- och driftkostnaderna för kraftstationen. Med pålitlig kvalitet och enastående ekonomiska fördelar används den i stor utsträckning i olika solcellsprojekt.
Stark korrosionsbeständighet - Zinkskikttjocklek 55–85 μm, vidhäftning når 0-grad, korrosionsbeständighet är 2–3 gånger högre än för kallgalvanisering, lämplig för olika korrosiva miljöer såsom kust, öken, industriområden, etc.
Utmärkt mekanisk prestanda - Tillverkad av Q235/Q355 material, sträckgräns 235–355 MPa, Q355 bärighet är 30 % högre än Q235, motståndskraftig mot vind och snö och jordbävning, lämplig för stora spännvidder och starka vindområden.
Högkostnadsprestanda - Tonpriset är endast 4500–6000 yuan, cirka 1/3 av aluminiumlegering, design med stor spännvidd kan minska antalet kolonner, och den totala livscykelkostnaden är den bästa.
Lång livslängd - Normal användning i mer än 25 år, avancerade produkter håller upp till 30–50 år, synkroniserade med solcellsmodulernas livslängd, underhållsfria.
Enkel installation - Standardiserad hålbultsanslutning, inget behov av svetsning på plats; specifikationer för flera tvärsnitt (C41/C60/C80), längden kan anpassas, konstruktionseffektiviteten är hög.
Breda tillämpliga scenarier - Stark väderbeständighet, lämplig för alla scenarier som öknar, kuster, industriområden och jordbruksväxthus, resistent mot ultravioletta strålar, salt alkali och temperaturfluktuationer.
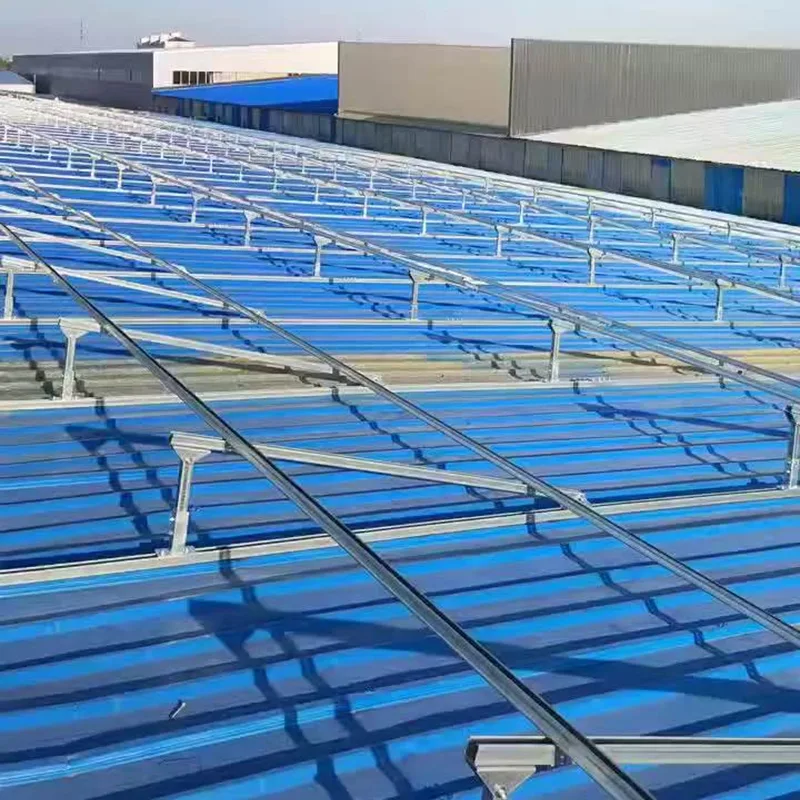
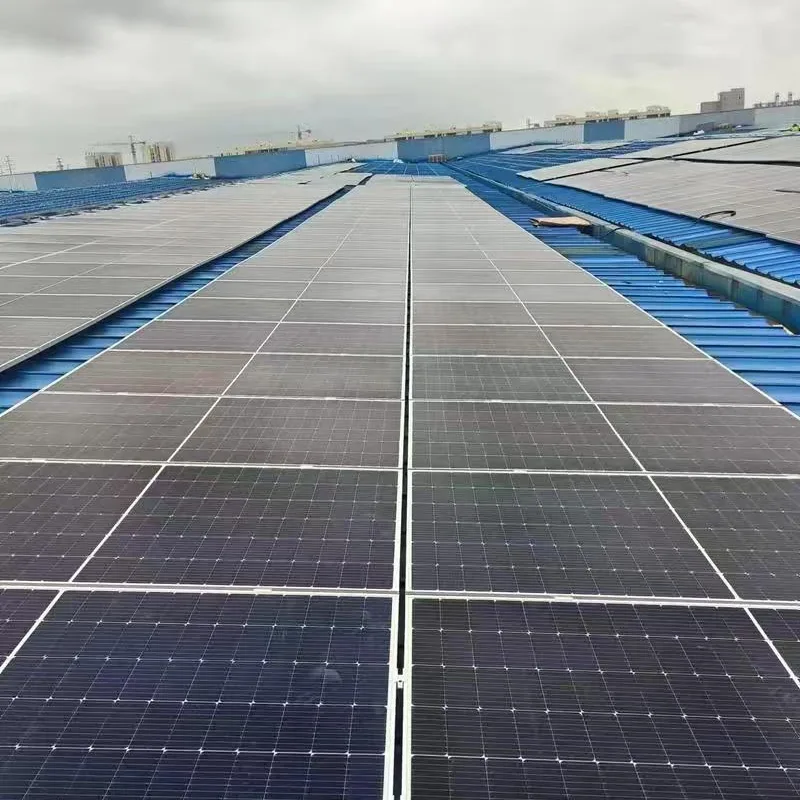
1. Installations- och användningsspecifikationer: Under installationen, förbjud strängt våldsam knackning, skärning eller slipning av stöden för att undvika att skada det varmgalvaniserade skyddsskiktet. Använd enhetliga 8.8-gradiga varmförzinkade fästelement och förbjud användningen av vanliga bultar för att förhindra elektrokemisk korrosion. Följ strikt ritningsstandarderna för åtdragningsmoment för att undvika missade installationer eller lösa åtdragningar, vilket säkerställer en balanserad total kraftfördelning och strukturell stabilitet för stöden.
2.Daglig inspektion och underhåll: Kontrollera regelbundet efter deformation av stödkomponenterna, flagning av beläggningen och lossning av bultar. Rensa upp samlat damm, skräp och saltrester i tid. Speciellt vid kustnära och salt-alkaliska förhållanden bör inspektionsfrekvensen ökas för att minska erosionen av frätande ämnen.
3. Reparationer och förbjudna krav: För skadade ytor, använd speciella zinkrika beläggningar för snabb reparation för att förhindra spridning av rost. Det är strängt förbjudet att privat borra hål, svetsa eller modifiera den ursprungliga strukturen på stöden. Efter stark vind, kraftigt regn eller kraftig snö krävs speciella inspektioner av viktiga belastade delar för att säkerställa en långsiktig säker, stabil och hållbar drift av solcellsstöden.
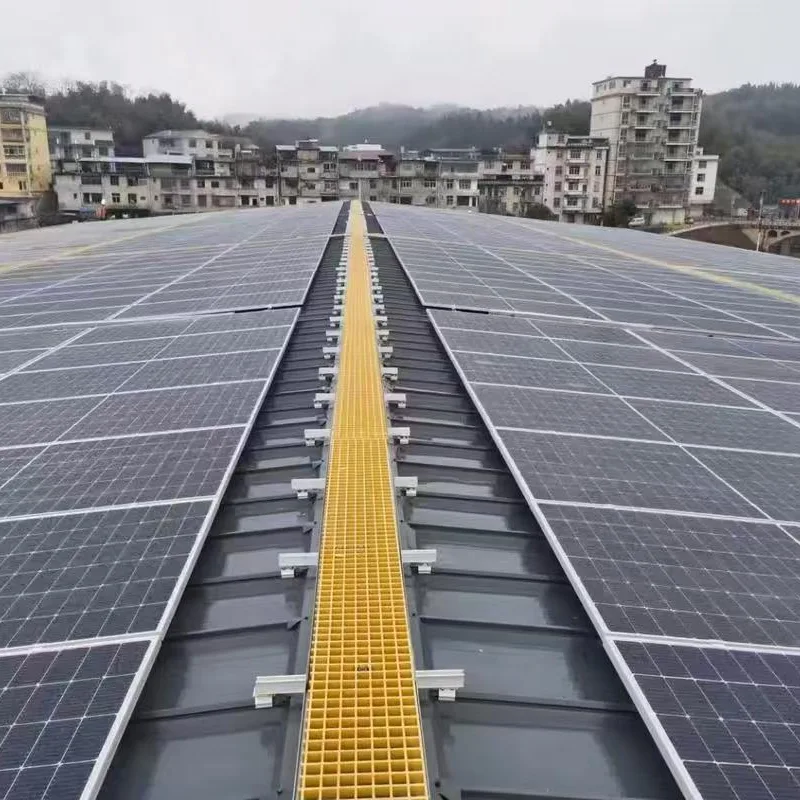
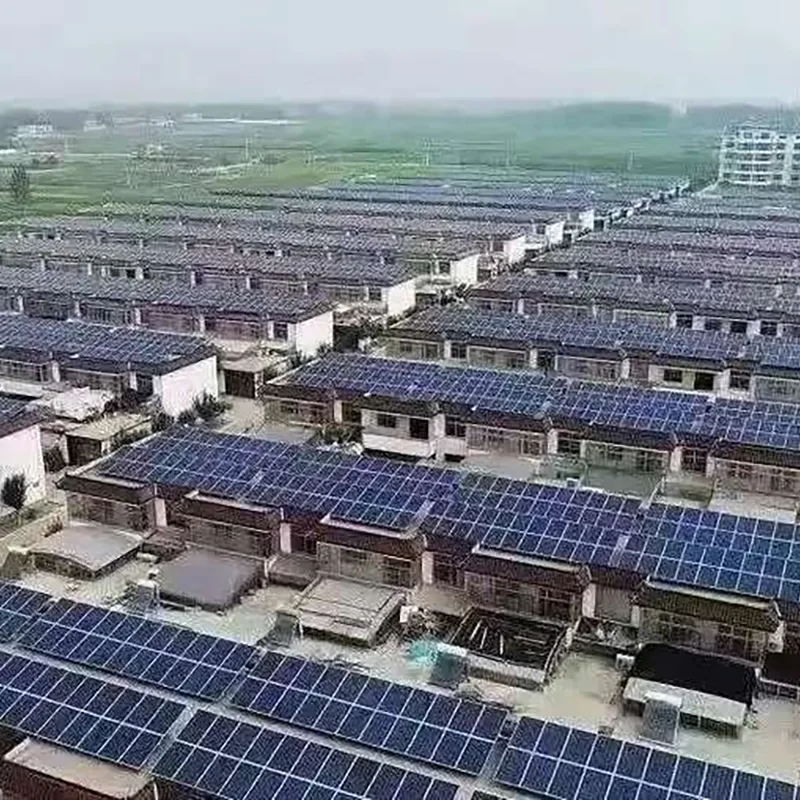
Hur lång är din leveranstid? Beroende på mängden av produkterna börjar leveranserna vanligtvis inom cirka 5 dagar.
Ger du prover? Är det gratis eller laddat? Gratis prover tillhandahålls, exklusive fraktkostnader.
Inspektion av råmaterial - Inspektera Q235/Q355 kolkonstruktionsstålspolarna för överensstämmelse med parametrar som sträckgräns, draghållfasthet och tjocklek
Avlastning och utjämning - Rulla ut stålspolen med en avlastningsmaskin och jämna ut den med en utjämningsmaskin för att eliminera krullningsspänning
Servomatning + Stansning - Exakt matning med servomotor och onlinestansning av bulthål, installationshål etc. med hög hålpositionsnoggrannhet
Kallböjningsformning - Kontinuerlig valsning med flera rullar för att gradvis böja bandstålet till C-format, U-format, etc. (som C41, C60, C80 specifikationer)
Korrigering och uträtning - Utför storlekskorrigering och uträtning på de formade profilerna
Kapning med fast längd - Kapa i den inställda längden med hydraulisk eller flygande såg, med en slät klippkant
Avfettning och oljeborttagning - Blötlägg i ett 50–60℃ alkaliskt avfettningsmedel i 10–15 minuter för att ta bort rullolja och smuts, med standarden "vattenfilmen spricker inte på 30 sekunder"
Vattentvätt (första gången) - Skölj med rent vatten för att avlägsna rester av avfettningsmedel
Syratvätt och rostborttagning - Blötlägg i 15 % H₂SO₄ (med korrosionsinhibitor) lösning för att lösa upp ytoxid och rost tills en silvergrå metallbas exponeras
Vattentvätt (andra gången) - Skölj med rent vatten för att ta bort syra och orenheter
Nedsänkning i extra beläggningsmedel - Nedsänkning i en 15%–25% NH₄Cl + 2,5%–3,5% ZnCl₂ vattenlösning (vid 55–65℃, i 5–10 minuter), bildar en tunn saltfilm på ytan för att förhindra rost, förbättra zinknedsänkning och eliminera missad beläggning
Torkning och värmebehandling - Torka arbetsstyckets yta fullständigt för att förhindra stänk av zink under varmförzinkning
Varmförzinkning - Sänk ner arbetsstycket i 440–460 ℃ smält zink, med zinken som reagerar med järnbasen för att bilda en dubbelskiktig rostskyddsstruktur av zink-järnlegeringsskikt + rent zinkskikt, varvid zinkskiktets tjocklek når 55–85 μm
Sortering - Ta bort överflödig zinkvätska, zinkknölar och grader från ytan
Kylning - Vattenkylning eller luftkylning för att stelna och stabilisera zinkskiktet
Passiveringsbehandling - Nedsänkning i passiveringslösning för att bilda en passiveringsfilm på zinkskiktets yta, vilket ytterligare förbättrar korrosionsbeständigheten och minskar bildandet av vitrost
Sköljning + Torkning - Skölj med rent vatten och torka efter, avsluta ytbehandlingen
Kvalitetskontroll - Testa zinkskiktets tjocklek (≥55μm), vidhäftning (gallertest 0 grad), ytplanhet, hålpositionsnoggrannhet, storlekstolerans, etc.
Förpackning och lagring - Förpacka och etikett kategoriskt, lagra för leverans
Adress
S213 Jinghai District, Tianjin City, Kina
Tel